
به گزارش پول نیوز ، وقتی تیغ اره نواری کند میشود یا وسط کار پاره میشود، هر صنعتگری یک پرسش دارد: آیا میشود آن را تعمیر کرد، یا باید دور انداخت؟ پاسخ کوتاه این است: تیغ بای متال را معمولاً نمیتوان مثل یک چاقو دوباره تیز کرد. تنها «تعمیر» رایج، جوش دادن محل پارگی است، آن هم با محدودیت. مسیر نهایی هر تیغ فرسوده نیز بازیافت است.
در این مقاله توضیح میدهیم که تیغ اره بای متال از چه ساخته شده، چرا سابزنی آن توجیه ندارد، جوش مجدد چه ریسکی دارد و تیغ فرسوده را چگونه باید بازیافت کرد. این مطالب بر پایهی اسناد فنی و اطلاعات منتشرشدهی سازندگان نوشته شده است.
ساختار تیغ بای متال؛ ریشهی همهی محدودیتها
نام «بای متال» یعنی دو فلز. بدنهی تیغ از فولاد فنری آلیاژی است که انعطاف و مقاومت در برابر خستگی دارد. روی لبهی آن، نواری باریک از فولاد تندبر با جوش پرتو الکترونی قرار میگیرد و دندانهها از همین نوار ساخته میشوند. پس از دندانهزنی و ایجاد «سِت» (کجی متناوب دندانهها)، تیغ سختکاری و تمپر میشود. اسناد ثبت اختراع در این حوزه میگویند سختی نهایی دندانههای تندبر باید دستکم ۶۵ راکول C باشد تا تیغ عمر مناسبی داشته باشد.
در رایجترین نوع این تیغها، لبه از فولاد تندبر M42 ساخته میشود که طبق مشخصات سازندگان حدود ۸ درصد کبالت دارد. کبالت مقاومت لبه را در برابر گرمای ناشی از اصطکاک بالا میبرد. بدنه برعکس، سختترین بخش تیغ نیست. باید نرمتر و چقرمهتر باشد تا هنگام خمشدن دور چرخهای دستگاه نشکند.
این طراحی چند پیامد مهم دارد:
-
دندانهها بسیار کوچکاند و شکل و کجی (سِت) آنها با دقت و پیش از عملیات حرارتی ساخته میشود. سابزنی دستی یا کارگاهی این هندسه را به هم میزند، به همین دلیل تیز کردن مجدد تیغ بای متال معمولاً توجیه فنی و اقتصادی ندارد.
-
بدنه و دندانه عمر یکسانی ندارند. در یکی از اسناد ثبت اختراع آمده است که عمر نوار پشتیبان از عمر دندانهها کمتر است. یعنی گاهی دندانهها هنوز سختاند، اما بدنه از خستگی ضعیف شده است.
-
محل اتصال دو فلز حساس است. همین اسناد تأکید میکنند که جوش باید طوری انجام شود که ناحیهی ترد یا کمسختی در محل اتصال ایجاد نشود. هر جوش و هر عملیات حرارتی دوبارهای (مثل جوش مجدد تیغ پارهشده) همین ریسک را در محل جدید دارد.
نکتهی جالب: هر نقطه از تیغ در هر دور، دو بار دور چرخهای دستگاه خم میشود. بدنهی تیغ در طول عمرش هزاران بار خم و صاف میشود و خستگی فلز یکی از دلایل اصلی پارگی است، حتی وقتی دندانهها هنوز تیزند.
به همین دلیل، در خرید تیغ اره نواری بای متال فقط به قیمت و جنس دندانه نباید توجه کرد. کیفیت جوش لبه و مقاومت بدنه در برابر خستگی هم به اندازهی سختی دندانهها در عمر تیغ اثر دارد، و همینها تعیین میکنند که تیغ تا چه حد به مرحلهی تعمیر یا بازیافت نزدیک شود.
تعمیر واقعی چیست؟ جوش مجدد
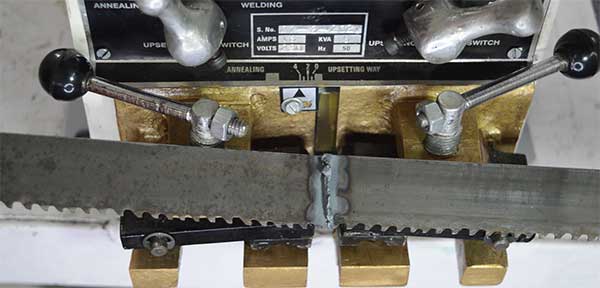
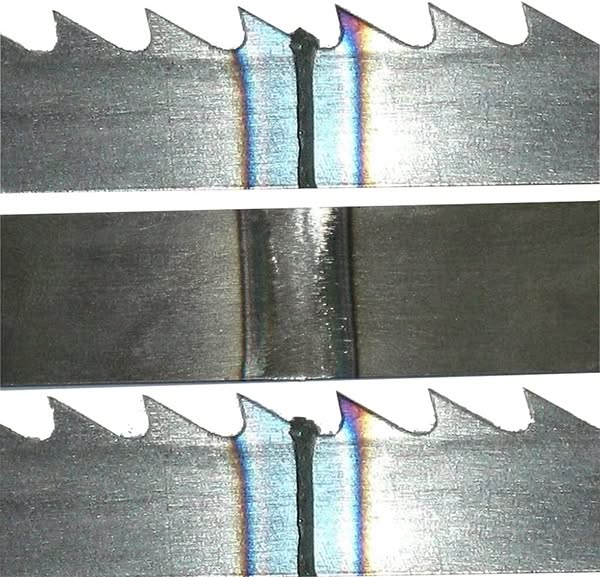
تیغ پارهشده را میتوان با دستگاه جوش تیغ اره نواری تعمیر کرد. روال کار به این صورت است: دو سر تیغ صاف بریده میشود، جوش داده میشود و سپس محل اتصال با عملیات حرارتی (بازپخت) نرم میشود تا شکننده نباشد. اما این تعمیر محدودیتهایی دارد:
-
نقطهی جوش تقریباً همیشه ضعیفتر از بقیهی تیغ است.
-
با هر بار برش و جوش، طول تیغ کمی کوتاه میشود و در نهایت ممکن است روی دستگاه جا نیفتد.
-
کیفیت جوش به مهارت اپراتور، دستگاه و عملیات حرارتی بستگی دارد.
-
جوش مجدد دربارهی دندانههای کند هیچ کمکی نمیکند.
دربارهی اینکه «چند بار» میتوان جوش داد، عدد قطعی و همگانی وجود ندارد. سازندهی تیغ و کیفیت جوش تعیین میکنند. اگر کسی عدد ثابتی به شما میگوید، دلیل و مرجع آن را بپرسید.
حقایقی که فروشندگان نمیگویند
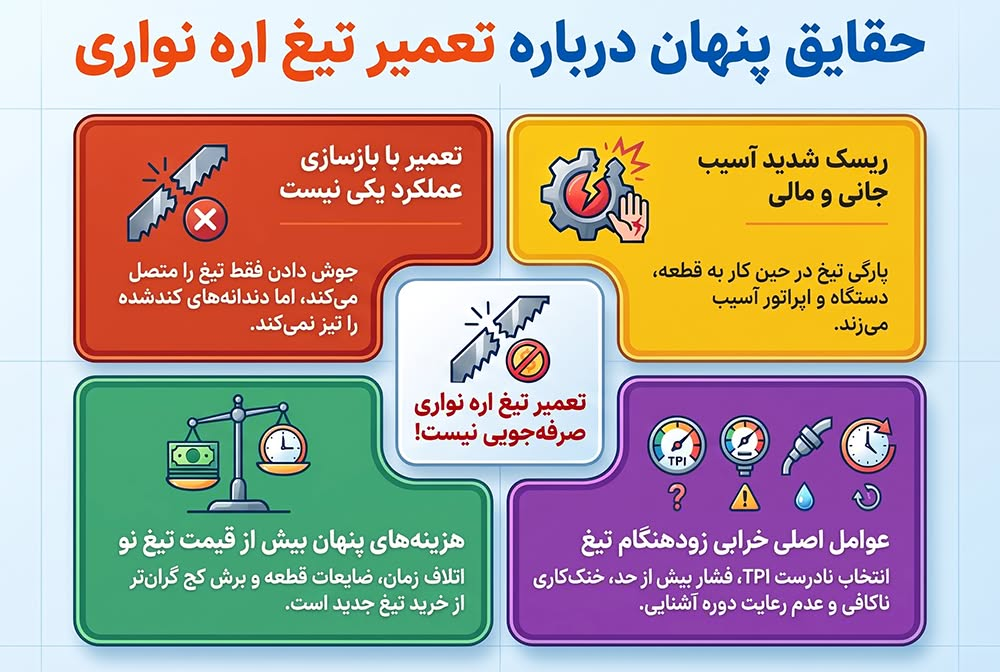
۱. «تعمیر» با «بازسازی عملکرد» یکی نیست. جوش مجدد فقط تیغ را دوباره به یک حلقه تبدیل میکند. تیغی که دندانههایش کند شده، با جوش تیز نمیشود.
۲. تیغ جوشخورده برای کار حساس مناسب نیست. پارگی تیغ در حین کار میتواند به قطعه، دستگاه و اپراتور آسیب بزند. در کارهای دقیق یا برش مواد گران، ریسک تیغ تعمیرشده با صرفهجویی ظاهری برابری نمیکند.
۳. هزینهی پنهان توقف. زمان از دسترفتهی دستگاه، برش کج و ضایعات قطعه معمولاً از قیمت یک تیغ نو بیشتر میشود.
۴. بیشتر تیغها اصلاً به مرحلهی تعمیر نمیرسند. انتخاب نادرست تعداد دندانه در اینچ (TPI)، فشار بیش از حد، خنککاری ناکافی و نداشتن دورهی آشنایی در ساعتهای اول، عمر تیغ را پیش از موعد تمام میکند. اگر در این باره میخواهید بیشتر بدانید، مقالهی «دورهی آشنایی تیغ اره نواری بای متال؛ خرافه یا ضرورت؟» را بخوانید.
بازیافت تیغ بای متال
تیغ فرسوده «آهنپارهی معمولی» نیست. لبهی تندبر آن از آلیاژهایی ساخته میشود که عناصری مانند کبالت (در M42 حدود ۸ درصد، طبق مشخصات سازندگان) و مولیبدن دارند. این عناصر ارزش بازیافت دارند.
یک نکتهی صادقانه: این عناصر فقط در نوار باریک دندانهها هستند و بیشتر جرم تیغ، بدنهی فولاد فنری است. پس ارزش ضایعاتی یک تیغ را نباید بزرگ تصور کرد. با این حال جداسازی و تحویل درست، هم برای محیط زیست مفید است و هم برای کارگاههایی که حجم بالایی ضایعات دارند.
مراحل پیشنهادی:
-
ایمنی: تیغ فرسوده را با دستکش برشناپذیر جمع کنید و لبهی دندانهدار را بپوشانید.
-
تمیزکردن: روغن و برادهی خنککار را پاک کنید.
-
جداسازی: تیغها را از ضایعات آهنی معمولی جدا نگه دارید.
-
تحویل: به خریداران ضایعات فلزی و آلیاژی بدهید و از آنها بپرسید برای ضایعات تندبر قیمت جداگانه دارند یا نه.
تعمیر کنیم، تعویض کنیم یا بازیافت؟
|
وضعیت تیغ |
تصمیم پیشنهادی |
|
دندانهها کند شدهاند |
تعویض و بازیافت (جوش کمکی نمیکند) |
|
پارگی در کار معمولی و تیغ تقریباً نو است |
جوش مجدد، با احتیاط |
|
پارگی مکرر یا ترک در بدنه |
تعویض؛ بدنه خسته شده است |
|
ریختن دندانهها یا خمیدگی دائمی |
تعویض و بازیافت |
|
کار دقیق یا برش مواد گران |
تعویض |
چگونه عمر تیغ را بیشتر کنیم؟
بهترین «تعمیر»، پیشگیری است. سه اقدام مؤثر:
-
تعداد دندانه را با ضخامت قطعه تطبیق دهید. برای پروفیلهای نازک، دندانهی ریزتر و برای قطعات ضخیم، دندانهی درشتتر.
-
خنککاری و سرعت را کنترل کنید و در ساعتهای اول از فشار زیاد پرهیز کنید.
-
کیفیت تیغ را جدی بگیرید. در برش فولادهای سختتر، تیغ اره نواری فولادبر (با لبهی M42) عمر بیشتری دارد و تعداد دفعات تعویض و توقف را کاهش میدهد.
جمعبندی
تیغ بای متال برای تعمیرشدن طراحی نشده است. جوش مجدد فقط راهحل پارگی است و نه کندی، و بازیافت، پایان درست عمر آن. صرفهجویی واقعی از انتخاب درست تیغ، تنظیم شرایط برش و تعویض بهموقع میآید. اگر قصد خرید تیغ اره نواری متناسب با کار خود را دارید، با مشخصکردن جنس قطعه و ضخامت آن میتوانید تیغ مناسب را انتخاب کنید.

 آژانس خلاقیت کوانتا